完整规格参数
| 项目 | 参数 / 说明 |
|---|---|
| 内径范围 | Φ30mm—Φ300mm |
| 壁厚范围 | 2mm—40mm |
| 内孔精度 | H5—H10(按图纸标注) |
| 内孔粗糙度 | Ra≤0.63μm,精磨可达 Ra0.4μm |
| 直线度 | ≤0.3mm/m |
| 定尺长度 | 3m—8m,可按图下料 |
| 常用材质 | 20#、45#、16Mn、27SiMn、42CrMo、304/316L |
| 执行标准 | GB/T 8713、GB/T 3639 |
| 交货状态 | 涂防锈油+内孔防锈纸,两端加堵头 |
母管状态决定珩磨能不能一次做稳
珩磨不是独立的精加工,它承接的是母管状态。冷拔母管的壁厚均匀、内孔偏心量小,适合内径公差标注较紧的缸筒;热轧母管壁厚余量大、单支重量高,多用于大口径与厚壁规格。母管进厂后按炉批取样复检化学成分与力学性能,尺寸超差的母管在珩磨前就退回,避免把工时花在不合格的管子上。
珩磨工序的四个控制点
- 磨石粒度与进给压力按目标粗糙度匹配,粗磨去量、精磨修面分两段走,不靠一遍磨到底。
- 往复速度与旋转速度保持固定配比,配比一乱,内壁交叉网纹深浅就不一致。
- 冷却液流量与铁屑排出同步,铁屑滞留会划伤内壁,形成纵向细痕。
- 每支加工完成后立即排油擦净、涂防锈油,内孔朝上存放时加防尘堵头。
检验与随货资料
内径用内径千分尺或气动量仪逐支多点测量,粗糙度用便携式粗糙度仪按批抽检,直线度上检验平台配塞尺检查。常规随货提供尺寸记录、材质证明与粗糙度抽检数据;有第三方见证要求的订单,可协商安排现场取样。
后续工序要一起排
缸筒还要镗孔、焊接缸头法兰、做镀铬或滚压,珩磨留量必须和后续工序的变形量一起算。焊接缸头会引起端口局部变形,通常留 0.3mm—0.8mm 余量再精加工;只做珩磨直接装配的订单,需要在下单时说明装配方式。
适用场景
- 液压油缸缸筒
- 气缸筒体
- 汽车减震器
- 纺织与印刷机械导辊
- 轴套管
- 精密机械支撑管
加工与运输配套
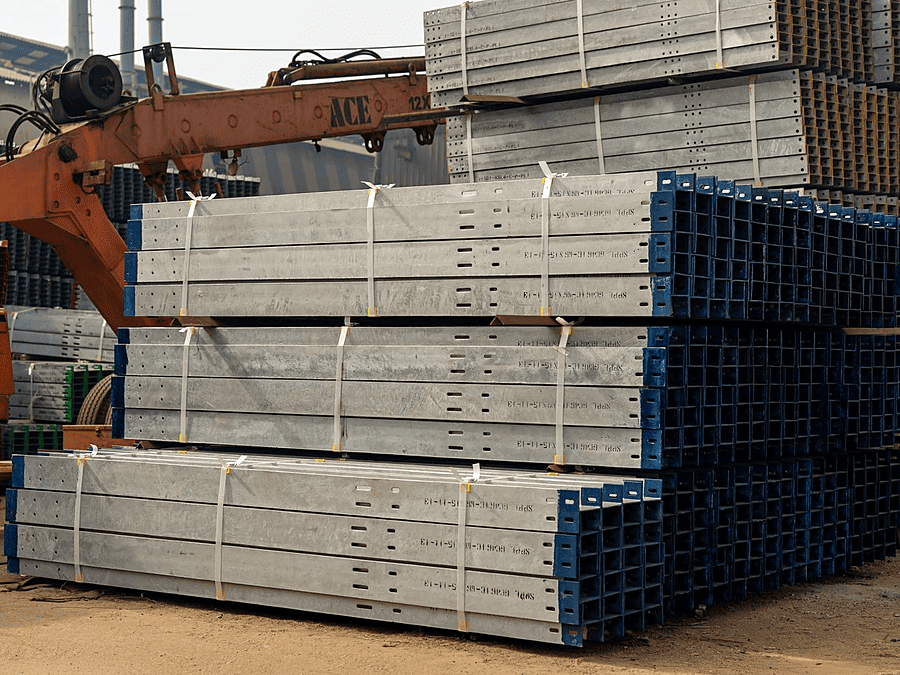
常规提供定尺切割、端面倒角、坡口与钻孔加工;精加工管涂防锈油、端口封堵后捆扎发运。长尺与大批量订单按运输路线安排装车方式,需要拼车或分批发运的订单可提前沟通。